Запасные ТЭНы для экструзионного оборудования: как подобрать по типу и параметрам
На экструдере встречаются три конструктива ТЭНов: патронные (диаметр 4–32 мм, вставляются в сверлёные каналы цилиндра), ленточные хомутовые (стягивают цилиндр снаружи, внутренний диаметр на 0,2–0,5 мм больше диаметра барабана) и фланцевые (на головке и фильтрующих решётках). Подбирают по трём вещам: геометрия посадки со старого элемента, мощность по шильдику через R = U² / P, материал оболочки под рабочую температуру 200–350 °C.
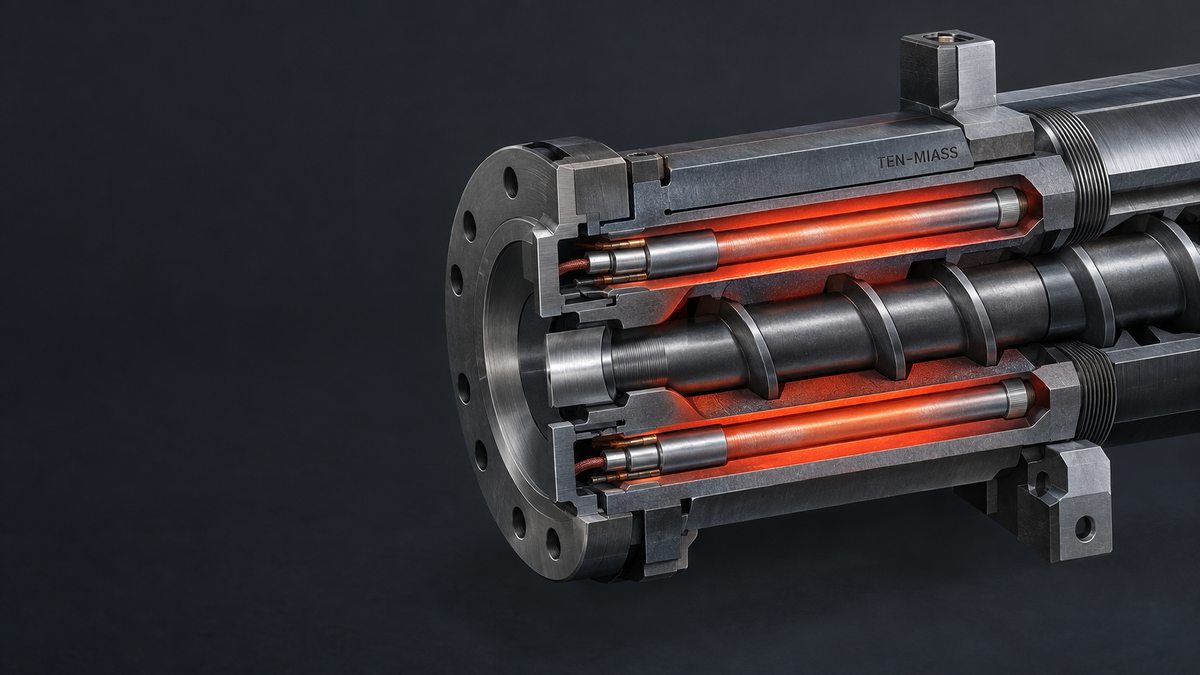
Три типа ТЭНов на экструдере и как их отличить по посадке
Прежде чем звонить поставщику, определите конструктив вслепую по месту установки: маркировка на старом элементе почти всегда уже нечитаема из-за нагара и температуры.
| Тип ТЭНа | Где стоит | Признак | Что мерить при замене |
|---|---|---|---|
| Патронный (стержневой) | Сверлёные каналы в теле цилиндра, зоны 1–4 | Круглое отверстие Ø4–32 мм в металле | Диаметр посадки (допуск ±0,05 мм), длина активной зоны, длина холодных выводов |
| Ленточный хомутовый | Снаружи цилиндра, стягивается хомутом или болтами | Полукольца или лента с клеммной коробкой сбоку | Внутренний диаметр (на 0,2–0,5 мм больше диаметра цилиндра), ширина ленты, шаг отверстий крепежа |
| Фланцевый | Головка экструдера, адаптер, фильтрующая решётка | Плоский элемент на прокладке под болты | Диаметр посадочного отверстия, толщина элемента, расположение отверстий крепежа |
Патронный подбирается отдельно от ленточного: это разные посадки, разная логика замера и разные допуски. Их путают при заказе чаще всего, и это самая частая причина, почему присланный элемент не подходит по месту.
Что снять со сгоревшего элемента, прежде чем оформлять заявку
Самая частая ошибка: покупка ТЭНа с той же мощностью, но чуть другим диаметром. Допуск по посадке у патронных ТЭНов обычно ±0,05 мм. Тоньше на 0,1 мм: воздушный зазор, локальный перегрев оболочки и повторное сгорание через месяц-два. Толще: элемент просто не войдёт в канал.
Мерить нужно не только старый ТЭН, но и сам канал: после выпрессовки он мог разбиться или забиться нагаром. У ленточных хомутовых нагревателей проверяют внутренний диаметр в холодном состоянии: он должен быть больше наружного диаметра цилиндра на 0,2–0,5 мм, чтобы компенсировать тепловое расширение оболочки. Если лента стягивается болтами, дополнительно снимите ширину ленты и шаг отверстий под крепёж. На многих линиях ленточные ТЭНы стоят парами под общим кожухом, тогда нужен именно сдвоенный элемент с одной клеммной коробкой, а не два отдельных.
Мощность и сопротивление: расчёт, если бирка стёрлась
Мощность и напряжение обычно ещё читаются на шильдике самого экструдера, даже если на ТЭНе стёрлось всё. Если и там не видно, элемент можно опознать по сопротивлению.
Формула та же, что и для любого ТЭНа: R = U² / P. Пример: омметр на холодном отключённом патронном элементе показал 24,2 Ом, напряжение по шильдику экструдера, 220 В.
P = U² / R = 220² / 24,2 = 48 400 / 24,2 ≈ 2000 Вт
Дальше сверяют полученную мощность с габаритами. Для диаметра 12,5 мм и активной длины около 200 мм 2 кВт вполне реалистичны для патронного нагревателя зоны цилиндра. Явное расхождение в разы (например, если расчёт вдруг даёт 6 кВт на те же размеры) означает ошибку замера либо нестандартный высокоплотный элемент, и по нему нужен отдельный запрос техническому отделу, а не заказ по аналогии.
ГОСТ 13268-88 нормирует допуск не по сопротивлению, а по мощности: +5 % / −10 % от номинала. Для 2 кВт это коридор 1800–2100 Вт, а через R = U²/P он даёт несимметричный коридор сопротивления:
| Мощность (ном.) | Коридор по ГОСТ, Вт | Коридор R при 220 В, Ом |
|---|---|---|
| 1 кВт | 900–1050 | 46,1–53,8 |
| 2 кВт | 1800–2100 | 23,1–26,9 |
| 3 кВт | 2700–3150 | 15,4–17,9 |
Писать «±10 % по сопротивлению» неверно. Допуск несимметричный именно потому, что нормируется мощность, а не омическое значение напрямую.
Материал оболочки и выводы под 200–350 °C
Рабочая температура зон экструдера обычно держится в диапазоне 200–350 °C. Обычная углеродистая сталь здесь не подходит: оболочка окалинится и потеряет герметичность за несколько месяцев. Базовый выбор для экструдера: нержавейка AISI 321 (08Х18Н10Т), титан-стабилизированная сталь, устойчивая к этим температурам и к большинству технологических сред. Для агрессивной химии (хлорсодержащие компаунды, некоторые фторопласты) переходят на Incoloy, в редких случаях на титановую оболочку; это решение принимает технолог по конкретному полимеру и добавкам, а не подбирается по каталогу вслепую.
Отдельно смотрят на выводы. Жёсткие стержневые выводы с керамическими изоляторами держат высокую температуру у самого корпуса лучше, чем гибкий вывод в металлорукаве, но требуют аккуратного монтажа без изгиба у основания. Короткие холодные концы: частая причина подгорания контактов в клеммной коробке, которая стоит близко к горячему цилиндру и без запаса по длине провода перегревается сама.
Что прислать для расчёта запасного ТЭНа
- Тип элемента (патронный / ленточный хомутовый / фланцевый) или фото старого на срезе
- Точные размеры: диаметр посадки, полная длина, длина активной зоны, длина холодных выводов
- Мощность и напряжение с шильдика экструдера (или замеренное сопротивление, если бирка нечитаема)
- Материал оболочки старого элемента, если известен, и тип обрабатываемого полимера
- Тип и длина выводов, наличие встроенного термоограничителя и его уставка
- Требуемый срок: при срочной остановке линии это сокращает время согласования
Частые вопросы
Нужен запасной ТЭН под конкретный экструдер?
Изготовим по вашим размерам, посадке и материалу оболочки. От 1 шт., изготовление 7–14 рабочих дней.
Оформить заказ