Высокотемпературный патронный ТЭН для плиты: как подобрать и заказать
Подбирают три параметра: диаметр гильзы (6–20 мм), длина активной части (100–600 мм) и удельная мощность не выше 6 Вт/см². При температуре выше 400°С — оболочка 12Х18Н10Т. Срок изготовления 7–14 дней, от 1 шт.
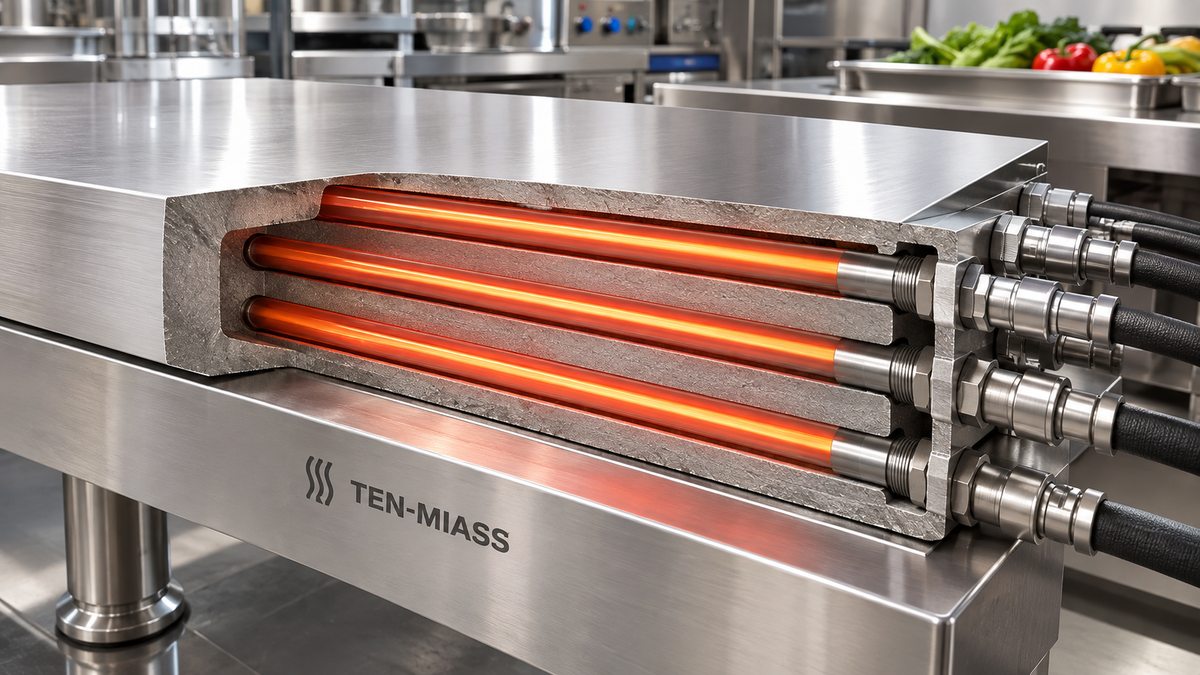
Сервисник привозит плиту, где нихромовая спираль перегорела в средней зоне конфорки. Ставит штатный патронный ТЭН на 2,5 кВт — через месяц повторный вызов. Причина не в качестве элемента, а в том, что мощность подобрана без учёта рабочей температуры и диаметра гильзы. Разберём, как считать параметры до заказа, чтобы не возвращаться на объект.
Типы плит и параметры ТЭНа
| Тип плиты | Диаметр ТЭНа, мм | Длина, мм | Темп. режим, °С | Материал оболочки |
|---|---|---|---|---|
| Пищеварочная (столовая) | 10–12 | 200–350 | 300–400 | Сталь / AISI 321 |
| Жарочная поверхность | 12–16 | 250–450 | 400–500 | 12Х18Н10Т |
| Пицца-печь / конвектомат | 16–20 | 400–600 | 500–600 | 12Х18Н10Т |
| Промышленная плита (380 В) | 12–20 | 300–600 | 350–550 | 12Х18Н10Т |
Расчёт сопротивления и мощности
Для трёхфазной плиты 4 кВт на 380 В расчёт сопротивления одного ТЭНа выглядит так:
Удельная мощность поверхности ТЭНа для плит — не более 6 Вт/см². Если взять элемент с удельной мощностью 12 Вт/см², он перегреет гильзу, и через 200–300 циклов включения спираль просядет. Для сравнения: у водяных ТЭНов этот показатель — 3–5 Вт/см², у воздушных нагревателей — 1,5–3 Вт/см².
Длина активной части должна перекрывать зону нагрева плиты на 15–20 мм с каждой стороны. Например, конфорка диаметром 180 мм требует ТЭН длиной примерно 210–220 мм. Если взять 200 мм, края конфорки останутся холодными.
Материал оболочки при высоких температурах
До 350°С включительно достаточно обычной углеродистой стали. При температуре выше 400°С берите нержавеющую сталь 12Х18Н10Т (западный аналог AISI 321). Она выдерживает длительный нагрев до 800°С без окисления и охрупчивания. При кратковременных пиках до 600°С, как в пиролитических режимах, это единственный разумный выбор.
Наполнитель внутри трубки — периклаз (оксид магния), температура плавления около 2800°С. Важна плотность запрессовки: 3,2–3,3 г/см³. Если плотность ниже — теплоотвод от спирали ухудшается, и элемент перегорает локально, не дорабатывая расчётный ресурс.
Подробнее о том, как выбрать ТЭН по материалу оболочки — в отдельном материале блога.
Допуски посадки и крепление
Посадочный зазор между ТЭНом и гильзой плиты — не более 0,05–0,1 мм. При зазоре 0,3 мм и выше теплоотвод падает на 20–30%, и ресурс элемента сокращается вдвое. Если гильза разработалась — заказывайте ТЭН с увеличенным диаметром или меняйте гильзу.
Крепление бывает двух типов: фланцевое (болты М5–М6) и резьбовое (втулка М16–М18). Для плит с частым обслуживанием удобнее фланец — не нужно высверливать изношенную резьбу. Длина выводного хвостовика должна быть на 20–30 мм больше расстояния до клеммной колодки, чтобы кабель не перегибался у клеммы.
Чек-лист: что прислать для заказа
- Диаметр гильзы (в мм, с точностью до 0,1 мм — штангенциркулем)
- Длина активной части (расстояние от торца до начала хвостовика)
- Длина хвостовика (от торца до клеммной колодки + 25 мм)
- Мощность (Вт) и напряжение (220 В или 380 В)
- Рабочая температура плиты (°С)
- Тип крепления (фланец / резьбовая втулка)
- Количество штук
Если плита нестандартная — пришлите чертёж гильзы с допусками или фотографию старого ТЭНа с замерами. Это ускоряет согласование и исключает ошибку при изготовлении.
О производстве патронных ТЭНов по чертежам — в отдельной статье с фотографиями процесса.
Изготовим патронный ТЭН для вашей плиты за 7–14 дней. От 1 штуки, под ваши размеры.
Заказать патронный ТЭНЧастые вопросы
Какой диаметр патронного ТЭНа подходит для промышленной плиты?
Для промышленных плит используют патронные ТЭНы диаметром 6–20 мм. Самые распространённые — 10, 12 и 16 мм. Допуск на посадку не должен превышать +0,05 мм: зазор между ТЭНом и гильзой ухудшает теплоотвод и сокращает ресурс.
Какая удельная мощность допустима для плиты, чтобы ТЭН не перегорел?
Для промышленных плит удельная мощность патронного ТЭНа не должна превышать 6 Вт/см². Превышение ведёт к локальному перегреву спирали и отказу через 200–500 циклов вместо штатных 3000–5000.
Как рассчитать сопротивление ТЭНа для плиты 4 кВт на 380 В?
По формуле R = U² / P = 380² / 4000 = 36,1 Ом. По ГОСТ допустимый диапазон — ±10%, то есть 32,5–39,7 Ом. Замерьте мультиметром: если сопротивление вышло за эти границы — ТЭН бракованный.
Можно ли поставить в плиту ТЭН от водонагревателя?
Нет. Водяные ТЭНы рассчитаны на удельную мощность 3–5 Вт/см² и рабочую температуру до 150–200°С. В плите сухой нагрев до 450°С — такой элемент перегорит за первые несколько включений.
Какой материал оболочки выбрать для ТЭНа с рабочей температурой выше 400°С?
При температурах выше 400°С используют нержавеющую сталь 12Х18Н10Т (аналог AISI 321). Она выдерживает длительный нагрев до 800°С без окисления и охрупчивания. Обычная углеродистая сталь при таких температурах начинает разрушаться через несколько месяцев.
Сколько времени занимает изготовление патронного ТЭНа по чертежу?
Стандартный срок — 7–14 дней от подтверждения заказа. Заказывают от 1 штуки. Для типовых размеров (12×200 мм, 16×250 мм) есть готовые элементы в наличии — отгрузка в течение 1–2 дней.