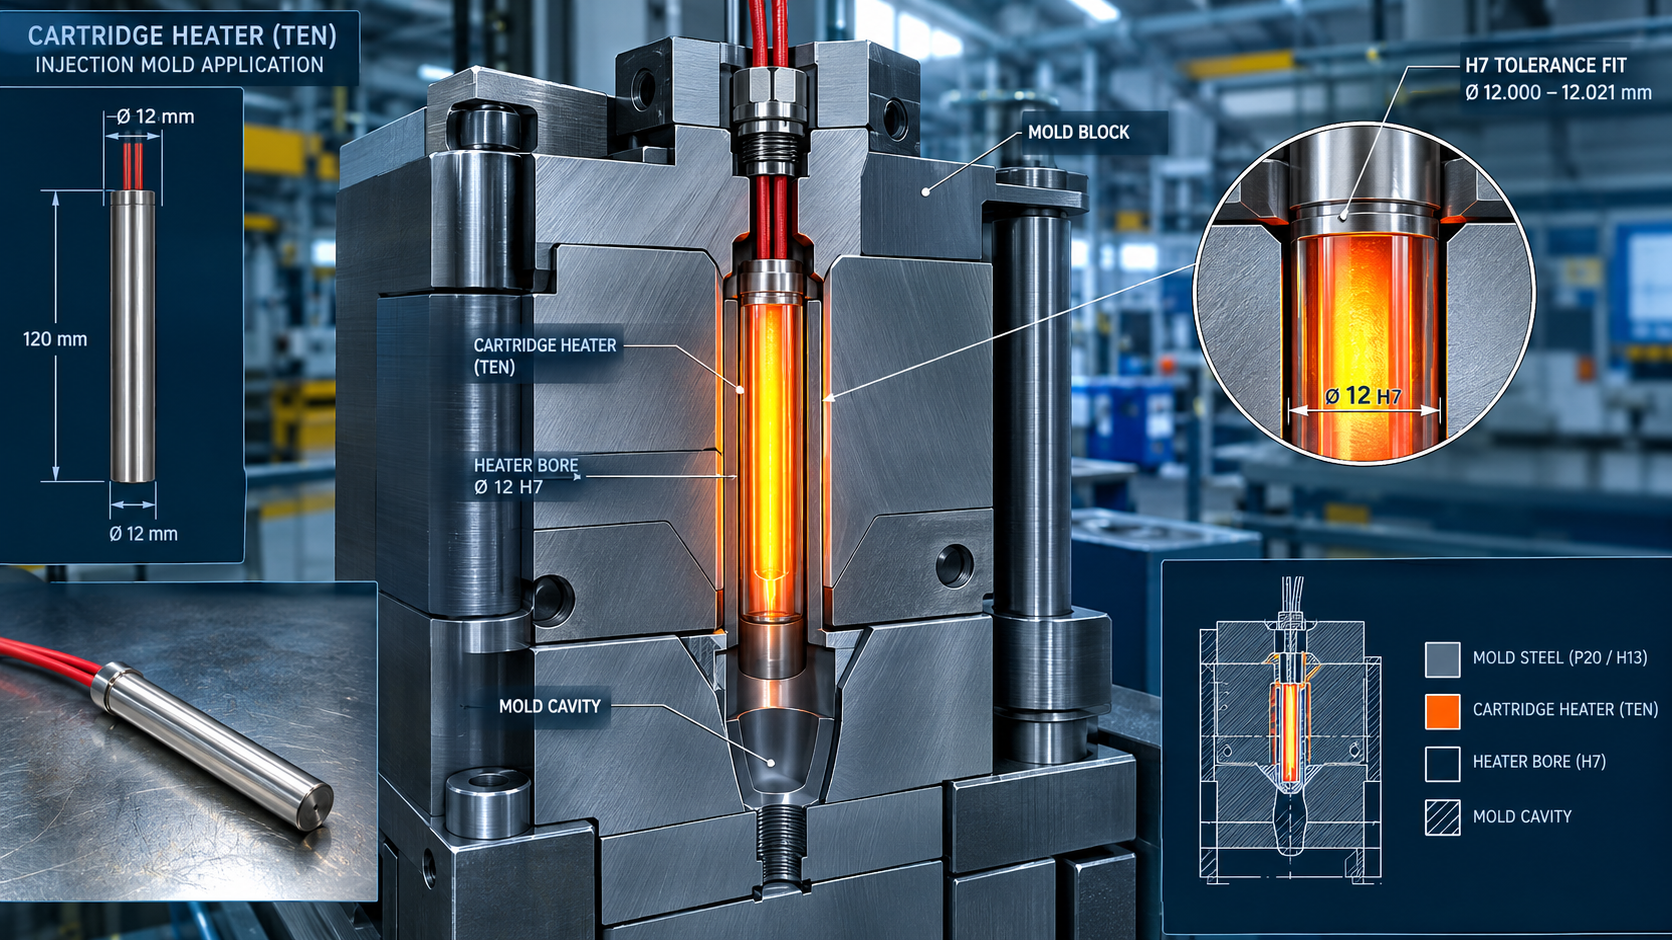
Форма на ТПА дала температурную аномалию: одна зона не греет, деталь идёт с облоем или не смывается. Первый подозреваемый — патронный нагреватель. Хорошая новость: патрон меняется без демонтажа формы, просто вытаскивается из гнезда. Плохая — если заказать патрон с неверным диаметром, он либо застрянет, либо будет болтаться и снова перегорит через месяц.
Диаметры гнёзд и допуск H7: что нужно знать перед заказом
Гнёзда в пресс-формах под патронные нагреватели выполняются с полем допуска H7. Это значит: нижнее отклонение гнезда — ноль, верхнее — положительное. Патрон должен входить с зазором 0,04-0,09 мм, иначе при нагреве либо заклинит, либо будет плохой теплопередачей.
| Диаметр гнезда | Поле допуска H7 | Нужный патрон | Рабочий зазор |
|---|---|---|---|
| D10 | 10,000 / +0,015 мм | 9,91-9,96 мм | 0,04-0,09 мм |
| D12 | 12,000 / +0,018 мм | 11,91-11,96 мм | 0,04-0,09 мм |
| D16 | 16,000 / +0,018 мм | 15,91-15,96 мм | 0,04-0,09 мм |
| D20 | 20,000 / +0,021 мм | 19,91-19,96 мм | 0,04-0,09 мм |
Если гнездо разбито (форма давно в работе) и фактический диаметр ушёл, например, до 16,3 мм, заказывайте патрон 16,2 мм. Замерять надо фактически, штангенциркулем по глубине гнезда в двух-трёх точках, не по чертежу.
Температурный режим пресс-форм по типу пластика: ABS, PP, PE греются до 40-80°C, PA (нейлон) и ПК требуют 80-120°C, ПОМ и некоторые сорта ПА — до 160-200°C. Это влияет на тепловое расширение стали формы и, соответственно, на фактический зазор в рабочем состоянии.
Четыре причины, по которым патрон выходит из строя
- Разбитое гнездо. Зазор вырос с 0,05 до 0,3 мм — теплопередача упала, патрон начал перегреваться в режиме «нет отвода тепла». Именно так сгорают «новые» патроны в старых формах.
- Завышенная удельная мощность. Больше 12-15 Вт/см² для большинства ТПА. Считается: мощность делится на площадь активной части (pi * D * длина). Для патрона 1 кВт, D16, длина 150 мм: площадь 75 см², удельная мощность 13,3 Вт/см² — это уже на границе.
- Конденсация воды в гнезде. Особенно на формах с охлаждением рядом с зоной нагрева. Вода попадает на клеммы и выводы, пробивает изоляцию на корпус.
- Тепловые циклы. При каждом включении-выключении спираль расширяется и сжимается. Через несколько тысяч циклов начинается усталость материала. Признак: сопротивление изоляции падает без явного КЗ.
Как подобрать замену по старому образцу
Проще всего — иметь на руках старый патрон. Алгоритм:
- Измерьте диаметр и длину штангенциркулем. Длина активной части — от торца до начала холодного хвостовика.
- Посмотрите напряжение на шильдике ТПА или трансформатора зон нагрева (чаще всего 220 В, иногда 110 или 380 В).
- Измерьте сопротивление мультиметром между контактами патрона. Если шильдик нечитаем, рассчитайте мощность: P = U² / R. Для 220 В: R=96,8 Ом — 500 Вт; R=64,5 Ом — 750 Вт; R=48,4 Ом — 1 кВт. По ГОСТ 13268-88 допуск мощности +5%/-10%, то есть реальный коридор немного шире.
- Уточните тип вывода: голые провода с холодным хвостовиком, клеммный разъём или специальный штекер.
Если старого патрона нет, запросите у наладчика ТПА паспорт или схему зон нагрева. Там обычно указаны диаметр, мощность и напряжение каждой зоны.
Замена сгоревшего патрона: пошагово
- Отключите питание и дайте форме остыть до 40°C. Горячий патрон при извлечении может оплавить посадочное место или сорвать клеммы.
- Извлеките патрон. Если не вытаскивается руками, используйте специальный экстрактор или постепенно выкручивайте пассатижами с защитной прокладкой. Если патрон заклинил, высверлите его сверлом на 1-2 мм меньше диаметра гнезда и выбейте выколоткой. Зубило не использовать.
- Зачистите гнездо. Пройдите развёрткой или мерным пальцем. Если диаметр ушёл более чем на 0,2 мм от чертёжного, заказывайте патрон с увеличенным диаметром.
- Проверьте изоляцию гнезда. Мегомметром при 500 В — сопротивление должно быть выше 20 МОм. Если ниже, внутри влага или продукты горения изоляции. Промойте изопропиловым спиртом, просушите.
- Установите новый патрон. Вставляйте аккуратно, без ударов. Слегка смажьте внешнюю поверхность патрона термопастой или графитовой смазкой. Это снижает контактное сопротивление и защищает от закисания.
Что прислать для заказа патрона по вашим размерам
- Диаметр и длину гнезда (лучше несколько замеров)
- Фото старого патрона с обеих сторон
- Сопротивление мультиметром между контактами
- Напряжение зоны нагрева (с шильдика ТПА или из схемы)
- Тип и длину холодного хвостовика, тип вывода
- Тип пластика и рабочую температуру формы (влияет на выбор материала оболочки)
Прислать можно на ten-miass@mail.ru или через форму заказа. Подобных патронов делаем от 1 штуки. Подробнее о типах патронных нагревателей читайте в статье ТЭН-патрон: виды и применение, а о специфике нагревателей для экструзионного оборудования — в материале ТЭН-патрон для экструдера.
Нужен патрон для вашей пресс-формы?
Пришлите размеры гнезда и фото старого патрона. Подберём аналог или изготовим нестандартный за 7-14 дней.
Часто задаваемые вопросы
Какой зазор нужен между патроном и гнездом пресс-формы?
Зазор 0,04-0,09 мм. Поле допуска гнезда H7: для D10 это +0,015 мм, для D12 и D16 — +0,018 мм. Патрон берут с допуском -0,04/-0,09 мм. Зазор обеспечивает плотный контакт без заклинивания при тепловом расширении.
Почему патрон перегорает через несколько недель?
Три основные причины: 1) Гнездо разбилось — зазор вырос, теплоотвод ухудшился, патрон перегревается. 2) Слишком высокая удельная мощность для данного диаметра и длины. 3) Конденсат в гнезде — пробой изоляции. Проверьте мегомметром: при значении ниже 1 МОм изоляция пробита.
Как определить нужную мощность по старому образцу?
Измерьте сопротивление мультиметром и рассчитайте: P = U² / R. Для 220 В: если R = 96,8 Ом — это 500 Вт; если R = 64,5 Ом — 750 Вт; если R = 48,4 Ом — 1 кВт. По ГОСТ 13268-88 допуск мощности: +5% / -10%, то есть коридор сопротивлений для 500 Вт / 220 В — 92-102 Ом.
Какой материал трубки выбрать для пресс-формы?
Стандарт — AISI 304. Для форм с хлорсодержащими или фторсодержащими пластиками, а также для формования резины с серой — AISI 321 (с титаном) или AISI 310S. Оболочка из 12Х18Н10Т работает до 800°С в кратковременном режиме, что достаточно для большинства ТПА.
Можно ли заменить патрон без демонтажа пресс-формы?
Да, именно для этого и предназначена патронная конструкция. Патрон просто вытаскивается из гнезда при остывшей форме (ниже 40°C). Если патрон заклинил — высверлите сверлом на 1-2 мм меньше диаметра гнезда и выбейте выколоткой. Не используйте зубило: испортите стенки канала.
За какой срок изготовят патрон по нестандартным размерам?
7-14 рабочих дней от 1 штуки. Нужны: диаметр и длина гнезда, мощность, напряжение, тип вывода. Можно прислать старый патрон или его фото с замерами мультиметром.
Руслан Садыкбаев, производство ТЭН с 2017 года