Изготавливаем патроны D10–D16 мм любой длины и мощности. От 1 штуки. Срок 7–14 рабочих дней. Прислать: диаметр и глубину отверстия, напряжение, мощность зоны, тип полимера.
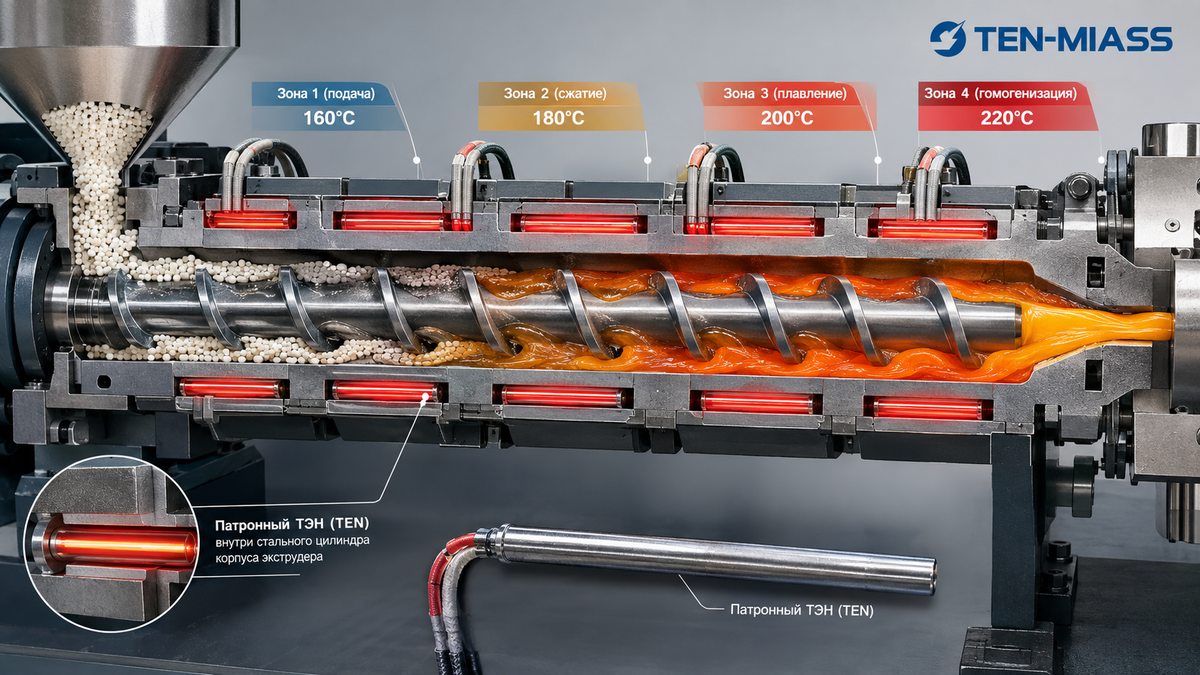
Экструдер не держит температуру в зоне плавления. Технолог поднимает уставку, контроллер увеличивает подачу тока — и это работает неделю, потом перестаёт. Чаще всего причина не в ПИД-регуляторе и не в датчике, а в патроне: болтается в гнезде, создаёт воздушный зазор, греет сам себя вместо цилиндра. Замена занимает 30 минут, если знать правильный типоразмер.
Зоны нагрева цилиндра и параметры патронов
Цилиндр экструдера делится на зоны с разными температурными режимами. Каждая зона обслуживается отдельными патронами. Для цилиндров малого диаметра (до 100 мм) патроны предпочтительнее хомутовых нагревателей: точнее передают тепло, меньше инерция.
| Зона | Типовая T, °C (ПП) | Рекомендуемый материал трубки |
|---|---|---|
| Загрузочная (T1) | ~150 | AISI 304 — стандарт для большинства полимеров |
| Пластикации (T2) | ~190 | AISI 304; при ПВХ — AISI 321 |
| Гомогенизации (T3) | ~200 | AISI 304; при фторполимерах — инколой 800 |
| Сопловая (T4) | ~210 | AISI 321 или 316L при агрессивных расплавах |
На экструдер с цилиндром D40 мм в каждую зону обычно ставят 4–8 патронов D12 мм, равномерно по окружности. Равномерное расположение исключает температурные клинья в расплаве.
Смотри также: общая статья о патронных нагревателях и патроны для пресс-форм — подбор там похожий, но удельные мощности другие.
Расчёт мощности зоны
Формула для оценки тепловой мощности зоны цилиндра:
Пример. Зона цилиндра D60 мм, внутренний канал D30 мм, длина зоны 150 мм. Нагрев с 20 до 200°C за 30 минут.
Масса кольца: m = π × (0,06² − 0,03²) / 4 × 0,15 × 7850 ≈ 1,56 кг.
P = 1,56 × 460 × 180 / 1800 ≈ 72 Вт. С запасом 20% и потерями: 100 Вт на зону.
Два патрона по 50 Вт D12 мм — достаточно.
Удельная мощность 10–15 Вт/см² — стандарт для экструдеров с металлической посадкой. При ухудшении теплового контакта (зазор, нагар) патрон перегревается и выходит из строя.
Типичная ошибка при замене
Чаще всего заказывают «такой же» патрон по длине, но не измеряют диаметр гнезда. Если патрон не входит — точили отверстие под другой типоразмер. Если болтается в гнезде с зазором более 0,1 мм — это катастрофа. Воздушный зазор снижает теплопередачу, спираль перегревается, патрон выходит из строя за 2 недели вместо года.
Зачищать гнездо перед установкой нового патрона обязательно: убрать нагар шкуркой P400, нанести термопасту на основе оксида алюминия. Без пасты теплопередача существенно ухудшается. Вставить до упора, зафиксировать.
Ещё одна ошибка — экономия на материале при ПВХ. ПВХ выделяет хлор при разложении. AISI 304 в хлорсодержащей среде разрушается. Нужна AISI 321 или 316L.
Нужны патроны под ваш экструдер?
Пришлите диаметр гнезда, глубину, мощность зоны и марку полимера. Рассчитаем и изготовим за 7–14 дней.
Что прислать для расчёта
- Диаметр и глубину отверстия в цилиндре (штангель или нутромер)
- Напряжение и мощность зоны (с панели управления экструдера)
- Количество патронов на зону
- Тип вывода: провода или клеммы, длина хвостовика
- Марка обрабатываемого полимера (для выбора материала трубки)
Если паспорта нет — пришлите фото патрона рядом с линейкой и фото щитка управления с мощностью зоны. По этому хватит для расчёта.
Часто задаваемые вопросы
Какой диаметр ТЭН-патрона ставить в зону сжатия экструдера?
Зависит от диаметра отверстия в цилиндре. Стандартный ряд: D10, D12, D16 мм. Для цилиндра D45 мм с отверстием 12,05 мм берут патрон D12 мм с полем допуска h6. Зазор более 0,1 мм недопустим — ведёт к перегреву и обрыву спирали за 2–4 недели.
Почему новый патрон греет выше номинальной температуры?
Два варианта: патрон работает на другом напряжении (220 В вместо 380 В), либо болтается в гнезде с зазором больше 0,1 мм. Воздушный зазор нарушает теплоотвод, спираль перегревается. Проверьте напряжение на клеммах и плотность посадки.
Как часто менять ТЭН-патроны в экструдере?
Признак износа: сопротивление изоляции ниже 1 МОм по ГОСТ, или рост потребляемого тока при той же уставке температуры. Плановая проверка мегомметром — раз в 6–12 месяцев. При работе с ПВХ и агрессивными полимерами срок сокращается.
Можно ли заменить патрон без остановки экструдера?
Нет. Зону обязательно обесточивают, дают остыть до 50°C. После установки нового патрона — 10 минут прогрева с контролем тока и температуры. Горячая замена под напряжением даёт риск КЗ и травмы.
Какой материал оболочки выбрать для работы с ПВХ?
ПВХ выделяет хлороводород при разложении. AISI 304 в хлорсодержащей среде деградирует быстро. Нужна AISI 321 или 316L. Укажите марку полимера при заказе — подберём материал трубки автоматически.
Можно ли заказать патроны нестандартного диаметра?
Да. Если гнездо изношено до нестандартного размера, например 12,3 мм, изготовим патрон 12,5 мм с нужным полем допуска. Это специзготовление, срок 10–14 дней. Для этого нужен точный обмер нутромером или сообщение о диаметре.
Автор: Руслан Садыкбаев, производство ТЭН с 2017 года.