Кольцевой ТЭН диаметром 100 мм на 300 Вт: изготовление по размерам
161 Ом - такое сопротивление должно быть у кольцевого ТЭНа на 300 Вт при 220 В. Один виток трубки Ø8 мм по окружности 314 мм даёт ваттную нагрузку 3,8 Вт/см² - середина рабочего коридора 3-5 Вт/см² для контактного нагрева по ГОСТ 13268-88. Делаем такие кольца по чертежу или замеру детали, от 1 штуки, срок 7-10 рабочих дней.
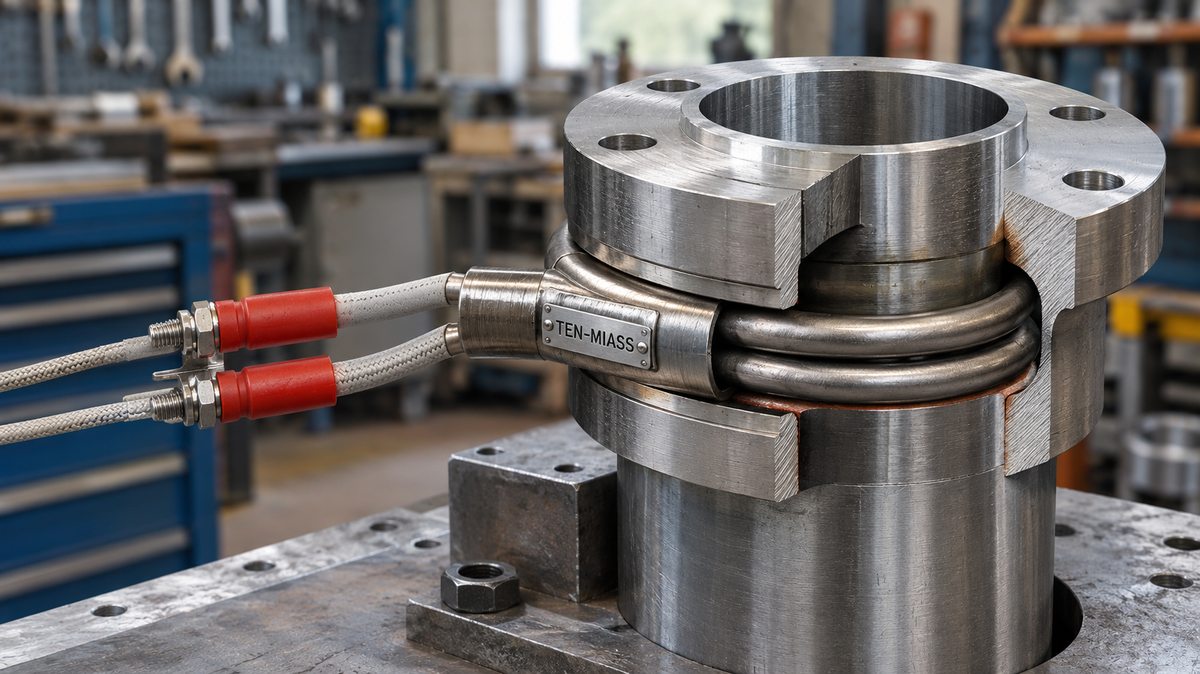
Кольцевой ТЭН Ø100 мм: один виток трубки в контакте с деталью, выводы выведены наружу на сухую сторону.
Где нужен кольцевой ТЭН диаметром 100 мм
100 мм - промежуточный размер между двумя крайностями, которые мы уже разбирали. Кольцо на 180 Вт делают под внутренний диаметр 10-22 мм для насадок дозаторов и мелких экструдеров. Кольцо на 5 кВт - это уже от 120 мм, пресс-формы и головки промышленных экструдеров. Диаметр 100 мм при скромной мощности 300 Вт закрывает нишу между ними: переходные фланцы экструзионных линий, посадочные пояса малых пресс-форм, узлы горячей посадки втулок и колец подшипников на вал, когда деталь нужно равномерно прогреть по всей окружности перед монтажом.
Во всех этих случаях трубка охватывает деталь снаружи и греет её прямым контактом металл о металл, а не через воду или воздух. Если между кольцом и посадочным местом остаётся зазор больше 0,3-0,5 мм, теплопередача падает в несколько раз и деталь прогревается неравномерно. Поэтому внутренний диаметр самого кольца всегда считают от диаметра детали и типа посадки, а не берут "как у похожего кольца в каталоге".
Сколько витков трубки нужно на 300 Вт
Для одного витка по окружности 314 мм (π × 100 мм) при разной трубке получается:
| Диаметр трубки | Площадь S | Ваттная нагрузка q | Коридор по ГОСТ (контакт) |
|---|---|---|---|
| 6,5 мм | 64 см² | 4,7 Вт/см² | в норме, у верхней границы |
| 8 мм | 79 см² | 3,8 Вт/см² | в норме, середина коридора |
| 10 мм | 99 см² | 3,0 Вт/см² | в норме, у нижней границы |
Все три варианта проходят по ГОСТ 13268-88 для контактного нагрева (3-5 Вт/см²), поэтому диаметр трубки выбирают не по мощности, а по свободному месту в узле: толстая трубка жёстче и держит форму кольца лучше, тонкая - проще втискивается в тесный монтаж.
Расчёт ваттной нагрузки: почему 300 Вт - это ровно один виток
Формула из ГОСТ 13268-88: q = P / (π · d · L), где P - мощность, d - диаметр трубки, L - активная длина нагревателя. Для кольца Ø100 мм одним витком L равна длине окружности, 314 мм.
При трубке 8 мм: S = π × 0,8 см × 31,4 см ≈ 79 см², q = 300 / 79 ≈ 3,8 Вт/см². Запас от верхней границы коридора (5 Вт/см²) есть, но небольшой, поэтому на 300 Вт одного витка достаточно и наматывать второй смысла нет - он только снизит нагрузку без практической пользы.
Сопротивление по ГОСТ 13268-88
| Расчёт | Значение |
|---|---|
| Номинальное сопротивление, 220² ÷ 300 | 161,3 Ом |
| Нижняя граница (мощность +5%, 315 Вт) | 153,7 Ом |
| Верхняя граница (мощность -10%, 270 Вт) | 179,3 Ом |
ГОСТ нормирует допуск по мощности, не по сопротивлению, поэтому коридор несимметричный относительно номинала. Если на обесточенном кольце мультиметр показывает значение вне 153,7-179,3 Ом, часть нихромовой нити либо замкнута, либо частично выгорела. Порядок замера - как у любого ТЭНа, подробно разбирали в статье про сопротивление ТЭНа мультиметром.
Сколько времени уходит на прогрев детали
Типовой пример: кольцо стоит на посадочном поясе Ø100 мм, масса металла в зоне нагрева около 0,8 кг стали, нужно поднять температуру с 20 до 150°C перед горячей посадкой. Теплоёмкость стали около 460 Дж/(кг·К):
Q = m × c × ΔT = 0,8 × 460 × 130 = 47 840 Дж ≈ 47,8 кДж
При мощности 300 Вт (300 Дж/с) теоретический минимум времени нагрева: t = 47 840 / 300 ≈ 159 секунд, то есть около 2,7 минуты. На практике прогрев идёт дольше - тепло уходит не только в зону под кольцом, но и в остальную массу детали и на излучение, поэтому реальное время обычно в 3-5 раз больше расчётного минимума. Если по задаче деталь нужно прогреть быстрее, увеличивают мощность или ширину кольца, а не количество витков - больше витков просто снизит ваттную нагрузку, но не ускорит нагрев всей массы.
Материал трубки
По умолчанию берём углеродистую сталь 10 - она держит сухой контактный нагрев до 350°C и дешевле нержавейки на 15-25%. Нержавейку AISI 321 (08Х18Н10Т) ставим, если рядом с кольцом есть пар, конденсат, повышенная влажность или агрессивная химия - титан-стабилизированная сталь не боится точечной коррозии в этих условиях. 316L берём отдельно, только если технолог прямо требует именно эту марку.
Частая ошибка: считать, что мощность на кольце масштабируется линейно
Одна из типовых заявок звучит так: "у нас было кольцо 100 мм на 300 Вт, сделайте такое же, но на 600 Вт, диаметр тот же". На одном витке это сразу перегруз в 1,7 раза. Мощность на кольце фиксированного диаметра растёт через количество витков либо через ширину (высоту) кольца вдоль оси детали - увеличением тока эту задачу не решить, оба рабочих варианта поднимают активную площадь трубки. Без этого расчёта новое кольцо сгорит в разы быстрее старого при внешне той же маркировке "100 мм, Х Вт".
Что указать в заявке
- Диаметр посадочного места или детали, которую греем
- Ширину (высоту) кольца вдоль оси детали
- Тип посадки: с натягом или свободная, под хомут
- Нужную мощность и рабочее напряжение
- Материал детали и условия эксплуатации (сухо, влажно, пар, химия)
- Длину и расположение выводов относительно монтажа
- Чертёж или фото с размерами, если чертежа нет
Нужно кольцо Ø100 мм на 300 Вт или другую мощность под вашу деталь?
Посчитаем число витков и материал трубки по вашим размерам. От 1 шт., изготовление 7-10 рабочих дней.
Оформить заказЧастые вопросы
Автор: Руслан Садыкбаев, производство ТЭН с 2017 года. Подробнее об авторе.
← Назад в блог