Плита пресса нагрета по датчику, а изделие остаётся холодным
Если датчик плиты показывает заданную температуру, а изделие не прогревается, увеличивать мощность ТЭНов вслепую не стоит. Датчик измеряет температуру в своей точке, а качество зависит от температуры рабочей поверхности, контакта с изделием и энергии за время цикла. Сначала выясняют, где именно теряется тепло и в какой момент возникает недостаток.
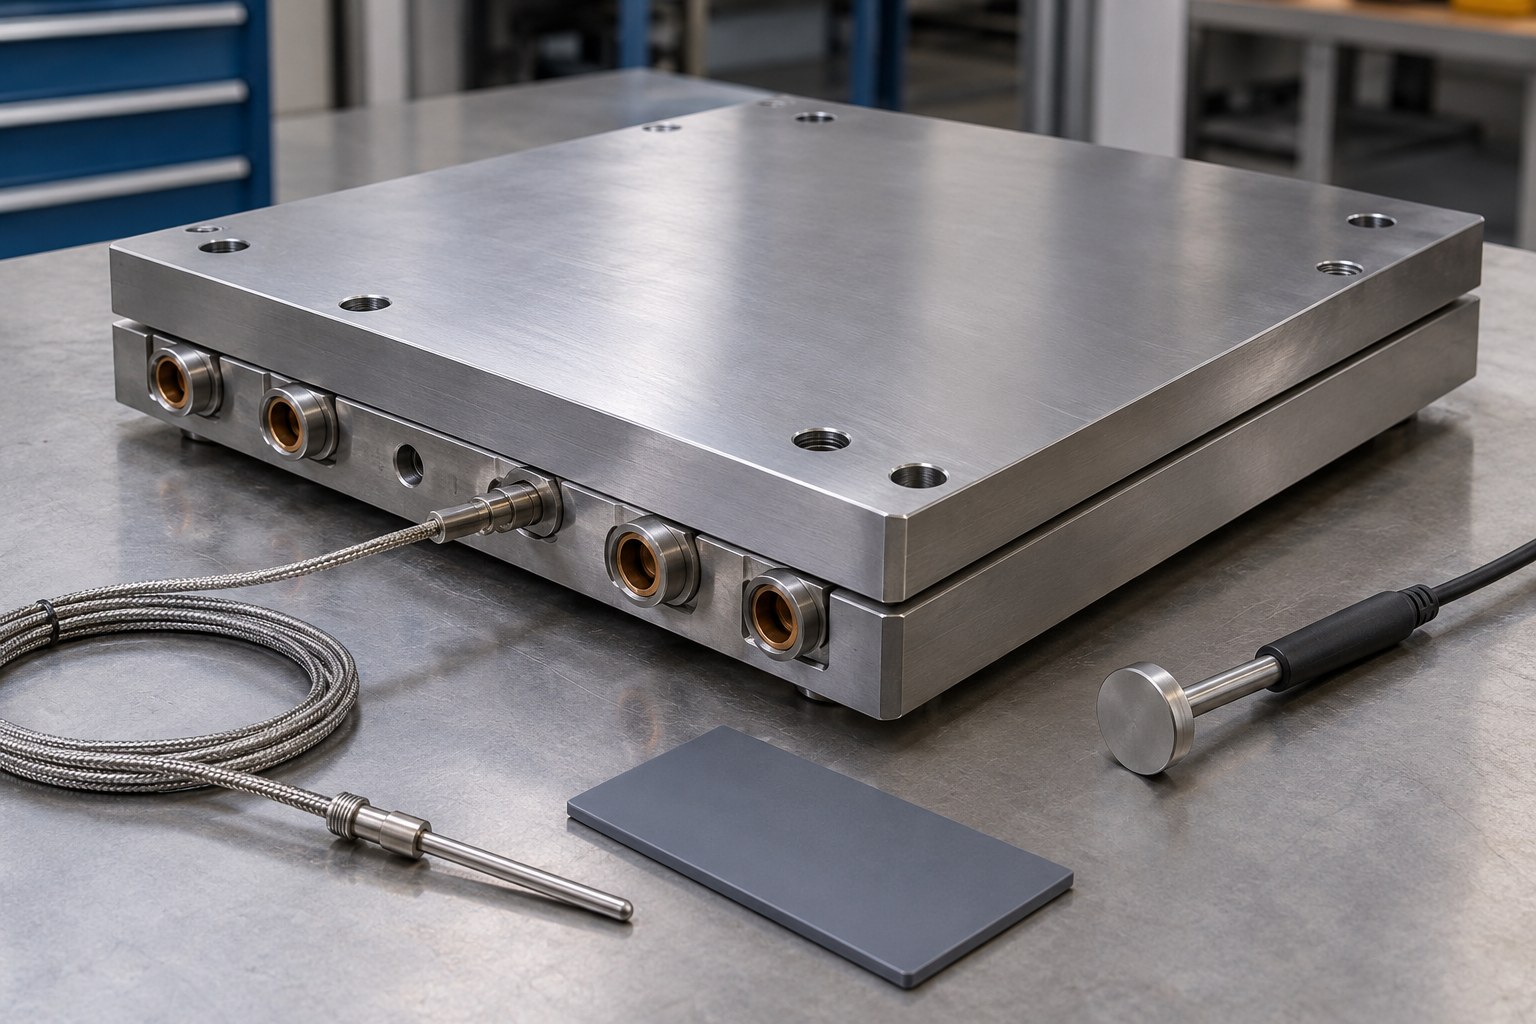
Речь о промышленном прессе или нагревательной оснастке для технических изделий. Это не инструкция менять положение датчика, сверлить плиту или обходить автоматику. Проверку организуют технолог и обслуживающий специалист; любые измерения рядом с горячими поверхностями и движущимся прессом выполняют по безопасной методике.
На дисплее одна точка, а в процессе — несколько температур
Встроенная термопара может находиться близко к нагревателю, глубоко в металле или у края. Рабочая поверхность и сердцевина изделия при этом имеют свои температуры. Tempco прямо описывает термопару как измеритель температуры чувствительного спая. Это не датчик средней температуры плиты и не доказательство прогрева материала по толщине.
Сначала уточняют цель контроля: температура плиты до контакта, поверхности во время выдержки или материала в конце цикла. Эти величины нельзя смешивать. Правильно работающий регулятор способен точно удерживать свою точку и одновременно не обеспечивать технологическую задачу, если измерение выбрано неудачно.
Отделите прогрев оборудования от прогрева изделия
После выхода датчика на уставку массивная плита может ещё выравнивать температуру. После загрузки холодного изделия тепловое поле меняется снова. Поэтому нужны две картины: установившийся холостой режим после выдержки и повторяющийся рабочий цикл. Один контрольный замер сразу после включения плохо описывает оба.
Для обследования фиксируют уставку, показание штатного датчика, фактическую мощность и независимые температуры согласованных точек поверхности. Методика должна учитывать давление, контакт, доступность и инерцию измерителя. Тепловизор удобен для сравнения участков, но блестящий металл отражает окружающее излучение; без учёта излучательной способности абсолютные значения могут вводить в заблуждение.
Небольшой расчёт: изделию может не хватать времени
Предположим, техническая заготовка массой 0,50 кг должна нагреться с 20 до 140 °C. Условно принимаем среднюю теплоёмкость 1,5 кДж/(кг·К), без фазового перехода и химической реакции. Требуемая энергия Q = 0,50 × 1,5 × 120 = 90 кДж. Это допущения для примера, реальные свойства берут из данных материала.
Если по результатам обследования средняя полезная тепловая мощность в изделие составляет 300 Вт, идеальное время нагрева равно 90 000 / 300 = 300 секунд, то есть 5 минут. За 30 секунд при той же мощности передастся лишь 9 кДж. Регулятор при этом вполне может показывать нормальную температуру металла у датчика.
Установленные 2 кВт нагревателей нельзя автоматически подставить вместо 300 Вт: часть мощности компенсирует потери, а передача через контакт ограничена тепловыми сопротивлениями. Увеличение мощности полезно только тогда, когда именно нагреватели не обеспечивают требуемое восстановление плиты, а не когда ограничением стали контакт и короткая выдержка.
Какая картина указывает на причину
Холодно только у края или в одной полосе
Проверяют расположение и исправность нагревательных групп, геометрию оснастки, теплоотвод в крепёж и контакт изделия с плитой. Повторяемая холодная полоса может совпасть с зоной отсутствующего нагрева, но сама по себе не доказывает обрыв патрона. Нужно сопоставить карту температуры и подтверждённую электрическую мощность.
Первое изделие получается, последующие недогреваются
Так выглядит возможный недостаток восстановления энергии между циклами. Сравнивают частоту циклов, массу и начальную температуру загрузки, паузы и фактическую среднюю мощность. Разовый удачный образец после долгой выдержки не подтверждает достаточность системы для серийной работы.
Поверхность плиты стабильна, но изделие холодное
На первый план выходят контакт, время выдержки и свойства материала. Коробление, неодинаковая толщина, покрытие или предусмотренная технологией прослойка меняют передачу тепла. Нельзя компенсировать это произвольным ростом давления или температуры: ограничения оснастки и материала устанавливает технологическая документация.
Штатный датчик нормален, независимый контроль расходится
Проверяют тип датчика, соответствие входу контроллера, положение чувствительного участка, состояние контакта и корректность независимого измерения. Если датчик расположен рядом с патроном, он может быстро видеть локальный нагрев. Замена на встроенную термопару не гарантирует лучшего контроля изделия: она тоже измеряет определённую точку.
Когда заказывать новые нагреватели
Замена обоснована после подтверждения неисправности элемента либо недостатка доступной мощности при исправном измерении и согласованном цикле. Тогда рассчитывают распределение нагрева, активную длину, посадку и допустимую нагрузку оболочки. Один более мощный патрон не обязательно устранит холодный край; иногда важнее другая раскладка при той же суммарной мощности.
Общий расчёт разогрева металла разобран в материале о нагреве плиты до 250 °C. Выбор между залитой и сменной конструкцией — в сравнении конструкций прессовой плиты. Эти вопросы дополняют диагностику, но не заменяют измерения реального рабочего цикла.
Что важно проверить перед заказом
Нужны размеры, материал и масса плиты; чертёж расположения нагревателей и датчика; параметры групп; материал, масса, толщина и начальная температура изделия; время выдержки и паузы; карта поверхности в холостом и рабочем режимах; описание дефекта. Укажите, проблема появилась после ремонта или возникает только при повышении производительности.
Отправьте сведения на ten-miass@mail.ru или позвоните +7(919)405-21-39. Для предметного подбора полезнее сопоставленные измерения и чертёж, чем заявка «добавить киловатт, потому что изделие холодное». Монтаж и изменение оснастки выполняют только после согласования решения.
Частые вопросы
Достаточно ли повысить уставку на величину недогрева?
Нет. Разница может зависеть от времени, контакта и положения датчика. Увеличение уставки способно перегреть другие области.
Почему плита горячая, а середина изделия холодная?
Теплопередача по толщине требует времени. На результат влияют материал, толщина, контакт и режим выдержки.
Можно измерить поверхность любым пирометром?
Без учёта излучательной способности, отражений и размера пятна измерения результат может быть неверным, особенно на блестящем металле.
Встроенная термопара решит проблему?
Она полезна для своей задачи контроля, но не измеряет автоматически температуру изделия. Место измерения выбирают под процесс.
Нужен нагреватель под вашу задачу?
Пришлите чертёж или фото — уточним параметры и рассчитаем стоимость.