Нагреватель для подогрева сварного стыка обечаек Ø4200–4800 мм перед сваркой
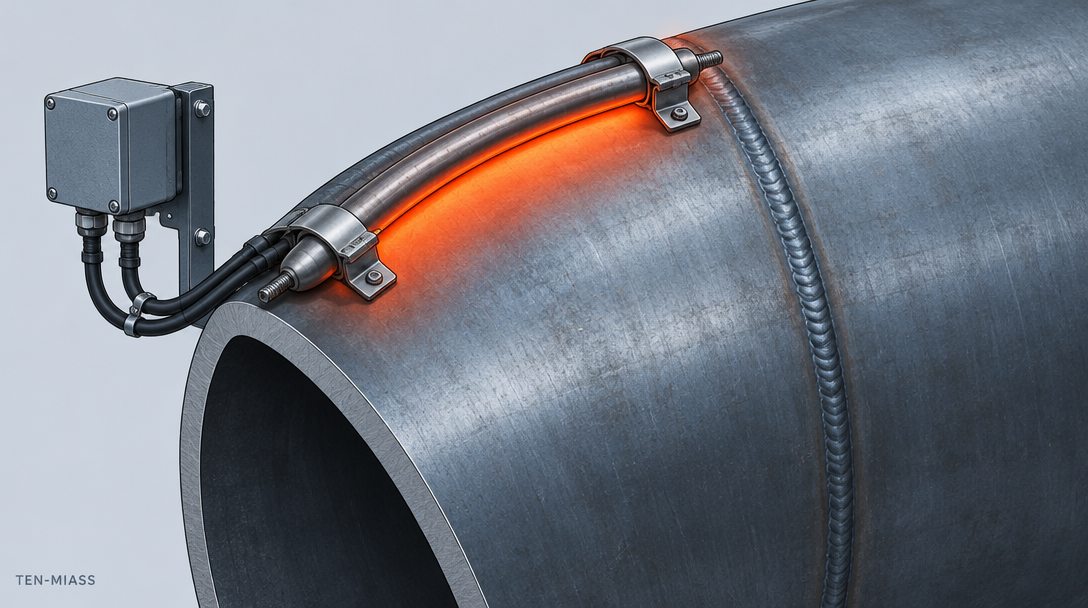
1,5–3 Вт/см²: допустимая ваттная нагрузка для сухого контактного нагрева стали без принудительного охлаждения, в разы ниже, чем для ТЭНа в воде. Для стыка обечайки Ø4200–4800 мм такой нагрев делают не погружным ТЭНом, а трубкой, изогнутой под радиус 2100–2400 мм и прижатой хомутом к кромке рядом со швом. Температуру подогрева задаёт технология сварки конкретного проекта (РД, ПТД по НАКС), а не производитель нагревателя.
Почему это не погружной ТЭН
Обычный трубчатый ТЭН рассчитан на теплосъём средой: водой, маслом, воздушным потоком. Среда уносит тепло с оболочки и держит её температуру в разумных границах даже при высокой мощности. На открытой стальной кромке охлаждения нет: тепло уходит только за счёт теплопроводности в металл обечайки. При той же ваттной нагрузке, что в воде, трубка перегреется за десятки минут: магнезитовая засыпка начнёт терять изоляционные свойства, спираль пережигается в точках, где прилегание к металлу неидеальное.
Поэтому для контактного сухого нагрева мы берём ту же трубчатую конструкцию, но считаем её под другую нагрузку и другое крепление: не опускаем в бак, а изгибаем под радиус конкретной обечайки и фиксируем хомутом или бандажом так, чтобы трубка плотно прилегала к кромке по всей длине.
Как на практике греют стык перед сваркой обечаек
Для толстостенных обечаек большого диаметра в ходу три подхода:
- Газовая горелка: быстро и без оборудования, но нагрев неравномерный, температуру приходится контролировать пирометром вручную по всей длине шва.
- Гибкие нагревательные ленты и маты: удобны на трубопроводах и небольших радиусах, укладываются вручную. Это отдельное изделие на тканевой или силиконовой основе, мы его не производим.
- Индукционный нагрев: точный и быстрый прогрев, но это отдельный класс оборудования (индукционные установки с генератором и индукторами), требующий специализированного поставщика. Мы его тоже не делаем.
- Трубчатый ТЭН, изогнутый под радиус обечайки: наш профиль. Жёсткая конструкция, которую можно зафиксировать стационарно на участке и греть под контролем без постоянного присутствия сварщика с горелкой.
Если по проекту нужна именно лента или индукционная установка, это не к нам. Скажем сразу, чтобы не терять время. Если устраивает контактный нагрев жёсткой трубкой под хомутом, считаем форму и мощность под вашу обечайку.
Ваттная нагрузка для сухого контактного нагрева
Для ТЭНа в воде допускают 3–12 Вт/см² в зависимости от циркуляции. Для сухого контактного нагрева по металлу без охлаждения ориентир ниже: 1,5–3 Вт/см² площади трубки. Причина в неполном и неравномерном прилегании гнутой трубки к кромке обечайки: там, где контакт с металлом хуже, тепло не уходит и локальный перегрев растёт быстрее, чем в идеальном плоском прижиме пресс-формы. Допуск мощности и методика расчёта берутся из ГОСТ 13268-88, который нормирует именно этот параметр для трубчатых нагревателей.
Пример расчёта для обечайки Ø4600 мм
Радиус изгиба трубки R = 4600 / 2 = 2300 мм. Для трубки диаметром 10 мм и сегмента длиной 1,8 м площадь активной зоны:
S = π · d · L = 3,14 × 1 см × 180 см = 565 см²
При q = 1,5 Вт/см² мощность сегмента P = 565 × 1,5 ≈ 850 Вт. При q = 3 Вт/см²: P = 565 × 3 ≈ 1700 Вт. Рабочий диапазон сегмента: 850–1700 Вт, конкретное значение задаёт требуемая скорость прогрева и толщина стенки обечайки.
Таблица: диаметр обечайки → длина сегмента → мощность
| Диаметр обечайки | Радиус изгиба трубки | Длина сегмента | Мощность сегмента* |
|---|---|---|---|
| Ø4200 мм | 2100 мм | 1650 мм | 0,8–1,6 кВт |
| Ø4400 мм | 2200 мм | 1750 мм | 0,8–1,6 кВт |
| Ø4600 мм | 2300 мм | 1800 мм | 0,85–1,7 кВт |
| Ø4800 мм | 2400 мм | 1900 мм | 0,9–1,8 кВт |
*Мощность дана для трубки диаметром 10 мм при q = 1,5–3 Вт/см², длина сегмента иллюстративная (1/8 длины окружности). На практике шов большого диаметра греют несколькими сегментами, уложенными рядом вдоль зоны подогрева, либо один сегмент перемещают по шву вместе с процессом сварки. Число сегментов, их длину и схему крепления считаем под вашу обечайку и доступ к месту установки.
Крепление: хомут или бандаж, а не клей и не магнит
Изогнутая трубка должна плотно прилегать к кромке по всей длине, иначе в зазорах будет перегрев. На практике используют стальной хомут или бандажную ленту, затянутую поверх нагревателя так, чтобы прижать трубку к металлу обечайки без точечных зазоров. Клеммная коробка с проводами выводится в сторону, за пределы зоны сварки и брызг металла, иначе изоляция клемм и провода не переживут соседство с горячим швом и искрами.
Что прислать для расчёта
Чек-лист для точного расчёта нагревателя
- Диаметр обечайки (мм) и толщину стенки
- Марку стали обечайки
- Требуемую температуру подогрева по НАКС или РД конкретного проекта
- Нужную ширину или длину зоны подогрева вдоль шва
- Доступное напряжение сети на площадке (220 В / 380 В)
- Эскиз или фото места крепления хомута, если он уже определён
Без температуры подогрева по технологии сварки расчёт мощности будет приблизительным: мы можем прикинуть диапазон, но точную цифру задаёт ваш РД или ПТД, а не производитель нагревателя.
Нужен нагреватель под конкретную обечайку?
Пришлите диаметр, толщину стенки и требуемую температуру подогрева: посчитаем форму изгиба и мощность сегмента.
Отправить данные на расчёт